


Avez-vous déjà regardé une plaquette en carbure et vous êtes-vous demandé ce que signifient ces lettres et ces chiffres ? Comprendre comment identifier les plaquettes indexables est essentiel pour tout machiniste et opérateur CNC.
Chaque plaquette suit un système de codage ISO standard qui révèle sa forme, son angle de dépouille, sa tolérance, sa qualité et son revêtement. Une fois que vous avez compris comment interpréter ces désignations, la sélection de la plaquette appropriée pour le tournage, le fraisage ou le perçage devient rapide et précise.
Ce guide vous aidera à décoder les marquages des plaquettes étape par étape, afin que vous puissiez améliorer la précision de l'usinage, prolonger la durée de vie des outils et réduire les coûts de production. Simplifions l'identification des plaquettes et rendons la sélection des outils plus facile que jamais !
Que sont les inserts indexables ?
Plaquettes indexablesoffrent précision, efficacité et-rentabilité, ce qui en fait la pierre angulaire des opérations d'usinage modernes. Les plaquettes indexables sont des pointes de coupe remplaçables utilisées dans les outils de tournage, de fraisage et de perçage CNC. Au lieu de réaffûter un outil solide, les machinistes peuvent simplement faire pivoter ou remplacer la plaquette lorsque le tranchant s'use -, économisant à la fois du temps et de l'argent.
Ces plaquettes sont généralement en carbure, céramique, CBN ou PCD et sont fixées à un porte-outil à l'aide de vis ou de pinces. Chaque plaquette comporte plusieurs arêtes de coupe, permettant une réutilisation efficace et des performances constantes.
Par rapport aux fraises ou aux forets pleins, les plaquettes indexables offrent une excellente flexibilité. Ils peuvent traiter une large gamme de matériaux -, de l'acier et de la fonte à l'acier inoxydable et à l'aluminium - simplement en échangeant les types ou les nuances d'inserts.
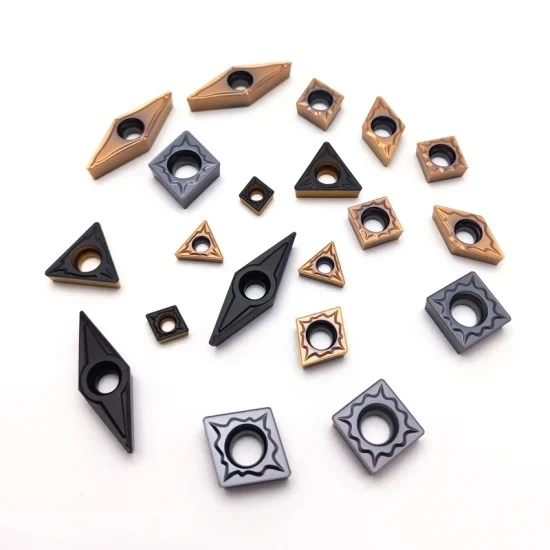
Comprendre les codes d'identification des inserts ISO
Chaque plaquette indexable est marquée d'un code unique qui suit la norme ISO 1832, qui définit sa géométrie, sa taille et ses caractéristiques. À première vue, ces codes - comme CNMG120408 - peuvent sembler déroutants, mais une fois que vous les comprenez, ils deviennent un outil puissant-guide de sélection.
Décomposons l'exemple CNMG120408 :
C – Insérer la forme (forme de diamant C=80 degrés)
N – Angle de dépouille (décharge de N = 0 degrés)
M – Classe de tolérance (M=précision moyenne)
G – Type de brise-copeaux et style de serrage
12 – Taille de plaquette (longueur du tranchant en mm × 1/10)
04 – Épaisseur de la plaquette (en mm × 1/10)
08 – Rayon du nez (en mm × 1/100)
Ce format de codage aide les machinistes à identifier rapidement la plaquette adaptée à leur application -, qu'il s'agisse de tournage, de fraisage ou de perçage.
Insérer des formes et leurs applications
La forme d’une plaquette indexable est l’un des facteurs les plus importants pour déterminer ses performances de coupe. Chaque forme offre un équilibre différent entre résistance, accessibilité et finition de surface -, il est donc essentiel de choisir celle qui convient le mieux à vos besoins d'usinage.
Voici les formes d’inserts les plus courantes et leurs applications typiques :
| Forme | Code | Angle de coin | Utilisation typique |
| C | Diamant à 80 degrés | Solide, polyvalent | Tournage et orientation générale |
| D | Diamant à 55 degrés | Aiguisé, précis | Finition et profilage |
| T | Triangle de 60 degrés | Trois arêtes de coupe | Coupe légère à moyenne |
| S | Carré à 90 degrés | Bord très fort | Ebauche lourde et coupes interrompues |
| R | Rond | Coupe en douceur | Copier le tournage et le contournage |
Les inserts W (trigone 80 degrés) allient résistance et accessibilité, ce qui en fait une bonne alternative aux inserts de type C-.
Les inserts en V (diamant à 35 degrés) offrent une excellente portée pour les profils étroits mais sont moins durables sous de lourdes charges.
En général, les formes plus résistantes (comme S ou C) sont idéales pour l'ébauche, tandis que les formes plus pointues (comme D ou V) sont mieux adaptées à la finition. Choisir la bonne forme de plaquette permet de maintenir la stabilité, de réduire les vibrations et d’améliorer la qualité de la surface.
Angles de dépouille et désignations de dégagement
L'angle de dépouille -, également appelé angle de dépouille -, détermine l'espace existant entre le flanc de la plaquette et la pièce à usiner. Il joue un rôle crucial dans le flux des copeaux, la dissipation thermique et la finition de surface. Choisir le bon angle de dépouille garantit une coupe plus douce et évite les frottements ou les dommages aux outils.
Dans le système d'identification des plaquettes ISO, la deuxième lettre du code représente l'angle de dépouille :
| Code | Angle de dégagement | Description | Application typique |
| N | 0 degré | Aucune autorisation ; bord le plus fort | Outils d'ébauche lourde, de coupe négative |
| P | 11 degrés | Dégagement standard | Tournage et fraisage général |
| C | 7 degrés | Dégagement léger | Finition et semi--finition |
| A | 3 degrés | Petit dégagement | Finition légère, petits outils |
| B | 5 degrés | Dégagement modéré | Charges de coupe moyennes |
Des angles plus petits (0 degrés à 7 degrés) offrent plus de résistance et de stabilité des bords pour les matériaux durs ou les coupes interrompues.
Des angles plus grands (11 degrés ou plus) réduisent les forces de coupe et améliorent la qualité de la surface, idéal pour les matériaux tendres comme l'aluminium ou le laiton.
Comprendre ces désignations aide les machinistes à optimiser les performances de coupe et à sélectionner la bonne géométrie de plaquette pour chaque opération.
Tolérances de plaquette, serrage et brise-copeaux
Une sélection appropriée des tolérances de plaquettes, des méthodes de serrage et des types de brise-copeaux est essentielle pour un usinage précis et des performances constantes.
Insérer des tolérances
ISO définit des classes de tolérance qui indiquent la précision des dimensions et des angles de la plaquette.
Classes communes : M (moyen), G (général), H (élevé).
Des plaquettes à tolérance plus élevée sont utilisées dans les opérations de finition où un contrôle dimensionnel strict est essentiel.
Méthodes de serrage
Les plaquettes sont maintenues dans le porte-outil à l'aide de vis, de pinces, de cales ou de verrous supérieurs.
Un serrage correct garantit la rigidité et réduit les vibrations, évitant ainsi une usure prématurée.
Pour l'usinage à grande vitesse-ou lourd-, les pinces supérieures ou les pinces à coin sont préférables en raison d'une meilleure stabilité.
Brise-copeaux
Les brise-copeaux contrôlent la formation et l’évacuation des copeaux.
Les types incluent des formes positives, négatives et spécialisées pour différents matériaux et conditions de coupe.
Une sélection appropriée du brise-copeaux réduit la chaleur, empêche l'enchevêtrement des copeaux et améliore la finition de surface.
En comprenant comment les types de tolérance, de serrage et de brise-copeaux interagissent, les machinistes peuvent maximiser la durée de vie des outils, maintenir la précision de l'usinage et optimiser l'efficacité de coupe.
Nuances et revêtements d'inserts
Choisir la bonne qualité de plaquette et le bon revêtement est essentiel pour obtenir des performances de coupe et une durée de vie optimales. Les nuances indiquent la composition matérielle de l'insert, tandis que les revêtements améliorent la résistance à l'usure, la tolérance à la chaleur et la réduction du frottement.
Matériaux d'insertion courants
Carbure – Polyvalent, adapté à la plupart des aciers et fontes.
Cermet – Offre une excellente résistance à l’usure et une finition de surface fine.
Céramique – Haute dureté, idéale pour la finition à grande vitesse-des aciers trempés.
CBN (nitrure de bore cubique) – Idéal pour les aciers trempés et les alliages difficiles-à-coupe.
PCD (diamant polycristallin) – Optimal pour les matériaux non-ferreux comme l'aluminium, le cuivre et les composites.
Revêtements populaires
TiN (nitrure de titane) – Réduit la friction, améliore la résistance à l'usure.
TiAlN/AlTiN – Offre une résistance élevée à la chaleur pour l'usinage à sec ou à grande vitesse-.
Al2O3 (alumine) – Idéal pour les aciers trempés et les matériaux abrasifs.
La sélection de la bonne combinaison de nuance et de revêtement garantit que les plaquettes fonctionnent efficacement dans diverses conditions de coupe, de l'ébauche à la finition, et sur une gamme de matériaux. Comprendre ces facteurs permet aux machinistes de maximiser la productivité, de réduire l'usure des outils et d'améliorer la finition des surfaces.
Types d'inserts indexables courants
Les plaquettes indexables sont classées en fonction de leur application : tournage, fraisage ou perçage. Chaque type possède des codes et des caractéristiques spécifiques adaptés au porte-outil et à la tâche d'usinage.
Plaquettes de tournage
CNMG, DCMT, VBMT – Inserts populaires en forme de triangle ou de diamant-.
Utilisé pour le tournage général, le dressage et le profilage.
Dispose de plusieurs bords tranchants pour la rotation et la réutilisation.

Plaquettes de fraisage
APKT, SNMG, SEKN – Inserts carrés, rhombiques ou triangulaires.
Conçu pour le surfaçage, le fraisage en bout et le rainurage.
Brise-copeaux et revêtements optimisés pour le fraisage spécifique-de matériaux.
Plaquettes de perçage
WCMX, SOMT, XOMX – Pointes de forets remplaçables pour corps de forets indexables.
Permettez des tailles de trous précises et réduisez les temps d’arrêt en échangeant les inserts usés.
Idéal pour les applications de perçage du métal, de la fonte et de l'aluminium.
Comment identifier un insert inconnu
L'identification d'une plaquette indexable inconnue peut sembler difficile, mais une approche systématique rend la tâche simple. Voici un guide étape par étape-par- :
1. Examinez la forme de l'insertion
Vérifiez le contour : triangulaire, carré, losange, rond ou trigone.
Notez l'angle du coin, qui affecte la résistance et la capacité de coupe.
2. Vérifiez l'angle de dépouille et la tolérance
Observez le flanc de la plaquette pour déterminer l'angle de dépouille.
Mesurez les dimensions pour estimer la classe de tolérance si elles ne sont pas marquées.
3. Inspecter les marquages et les codes
Recherchez les codes ISO ou fabricant sur la face supérieure.
Décodez les lettres et les chiffres pour trouver la forme, la qualité et le type de brise-copeaux.
4. Mesurez la taille et le rayon du nez
Utilisez des pieds à coulisse ou des jauges pour déterminer l'épaisseur de la plaquette, la longueur de l'arête de coupe et le rayon des coins.
5. Références croisées-avec les catalogues
Comparez vos mesures et votre code avec les catalogues des fabricants ou les graphiques en ligne.
Assurez la compatibilité avec votre porte-outil et l’opération d’usinage prévue.
Suivre ces étapes permet aux machinistes d'identifier rapidement n'importe quelle plaquette, de choisir l'application correcte et de maintenir l'efficacité de l'usinage de précision.
Conseils pratiques pour les machinistes
Comprendre comment identifier les plaquettes indexables n'est qu'une partie de l'équation. L'application des meilleures pratiques garantit des performances constantes, une durée de vie des outils plus longue et des opérations d'usinage plus sûres.
Évitez les erreurs courantes
Ne supposez pas la forme ou la qualité de la plaquette uniquement en fonction de son apparence.
Vérifiez toujours les codes ISO et les dimensions avant le montage.
Stockage et étiquetage appropriés
Conservez les inserts dans leurs boîtes d’origine ou dans leurs plateaux étiquetés.
Stockez par type, forme et qualité pour éviter les confusions.
Faites pivoter ou remplacez les inserts régulièrement
Surveillez les performances de coupe et la finition de surface.
Faites pivoter les inserts à plusieurs-bords ou remplacez rapidement ceux qui sont usés pour maintenir la précision.
Faire correspondre les plaquettes aux porte-outils
Assurez-vous que le système de serrage et la géométrie de la plaquette sont compatibles.
Un couplage incorrect peut provoquer des vibrations, une mauvaise finition de surface ou une casse d'outil.
En suivant ces conseils pratiques, les machinistes peuvent maximiser l'efficacité, réduire les temps d'arrêt et obtenir des résultats d'usinage supérieurs tout en tirant le meilleur parti de chaque plaquette.
Conclusion
Maîtriser l'identification des plaquettes indexables est essentiel pour tout machiniste CNC, ingénieur en outillage ou professionnel du travail des métaux. En comprenant les formes des plaquettes, les codes ISO, les angles de dépouille, les tolérances, les nuances et les revêtements, vous pouvez sélectionner en toute confiance la plaquette adaptée aux opérations de tournage, de fraisage et de perçage. Ces connaissances améliorent non seulement les performances de coupe, mais prolongent également la durée de vie des outils, réduisent les temps d'arrêt et améliorent l'état de surface.
Que vous soyez un machiniste débutant ou expérimenté, suivre une approche systématique de l'identification des plaquettes garantit précision, efficacité et économies de coûts dans votre flux de travail d'usinage.